Узнать стоимость своего проекта
Задайте ваш вопрос
Задайте ваш вопрос
Весь цех.
Каждый станок.
Работа, простой и переналадка — отдельно по каждому станку. Выберите оборудование: покажем его состояние и историю. Выпуск, брак и причины остановок дополняют сотрудники или подключённые системы.
У каждого —
своя картина.
Руководитель видит предприятие целиком. Начальник цеха разбирает события участка. Оператор дополняет данные у рабочего места.
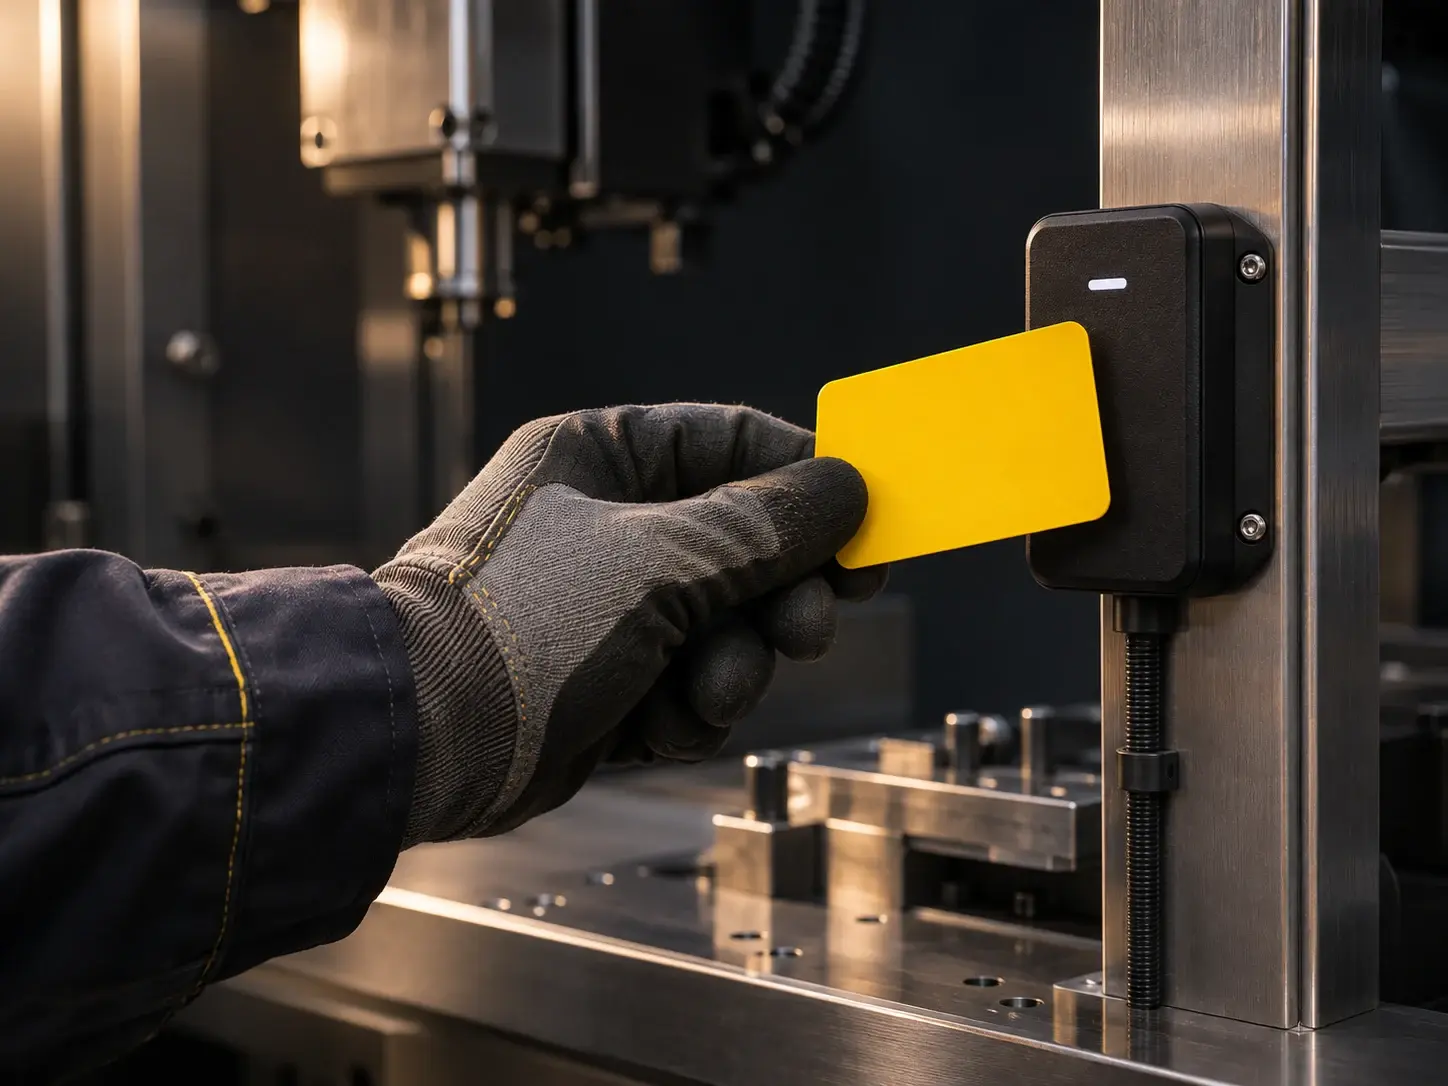
Авторизация оператора у станка
RFID-карта определяет сотрудника на рабочем месте. На планшете оператор указывает причину остановки, фиксирует выпуск и брак. В истории события связываются с его работой.
Производство в одном кабинете
Состояние оборудования по участкам, динамика показателей и сравнение периодов. Детали доступны без постоянного присутствия в цехе.
Видит
Станки, участки и смены
Разбирает
Историю, причины и длительность остановок
Использует
Сравнение периодов и отчёты
Права доступа, способ авторизации у станков и состав экранов определяем по ролям вашего предприятия.
Замечать отклонения.
Разбирать причины.
История показывает, что произошло со станком. Данные оператора и подключённых систем помогают понять, что стоит за событием.
Что заметили
Станок перешёл в простой
Что проверяем
Начало и длительность остановки, историю состояния и комментарий оператора
Кому важно
Начальнику цеха и техническому специалисту
Оповещения — по согласованным правилам
При разработке определяем, какие события требуют внимания, кому их показывать и где сотрудник увидит контекст. Например: остановка без указанной причины. Порог, канал и действия после уведомления согласуем с вами.
История смены
в одном взгляде.
Меняйте период и выбирайте станок на шкале. Посмотрите, как отчёт отделяет работу от ожидания и переналадки.
Пример смены · 08:00–16:00
Нажмите на строку станка — покажем расшифровку времени в условном примере.
Листогиб · смена
Работа — 6 ч 30 мин. Ожидание — 1 ч. Переналадка — 30 мин. Одна условная восьмичасовая смена.
Условные данные для демонстрации возможностей. Это не показатели предприятия.
OEE рассчитываем при наличии данных о выпуске, браке и нормативах — одних сигналов станка недостаточно.
Данные станка.
Контекст производства.
Сигнал оборудования отвечает на вопрос «работает ли станок». Для анализа выпуска, качества и движения материалов нужны дополнительные источники.
Результат работы дополняет сигнал станка
Получаем выпуск и брак из ввода оператора или согласованной интеграции. Связываем результат с оборудованием и выбранным периодом.
Для OEE дополнительно нужны нормативы. Одного сигнала «в работе» недостаточно для расчёта эффективности.
Три источника одной истории
Оборудование
Состояние и интервалы работы
Сотрудник
Причины, выпуск и брак
Действующая система
Согласованные данные и справочники
Разработаем обмен под ваши системы: согласуем доступные данные, формат, периодичность и сверку. Складской учёт — отдельный процесс; в мониторинг подключаем нужный для анализа контекст.
Что подготовить
к разговору
- Список и количество станков
- Какие состояния и показатели важны
- Какие программы уже используются
Стоимость зависит от количества станков, способов подключения и аналитики. Оборудование, монтаж, инфраструктуру и сопровождение указываем в смете отдельно.